


コンテンツメニュー
A knife's hardness is not bought from the steel mill. It is made in one room, in about ninety minutes, and everything downstream either preserves it or quietly destroys it. 2 つのブレードは同じ工場から出て、同じ機械で研削され、一方のブレードは適切な焼き入れと焼き戻しのサイクルを経て、もう一方のブレードは急ぎのサイクルを経るため、最終的に耐用年数に何年も差が出る可能性があります。
Yangjiang Insight Industry And Trade Co., Ltd. は、自社の 20,000 平方メートルの工場内で 23 年以上にわたり、OEM および ODM を購入するブランド向けに牛刀、三徳包丁、パン切り包丁、果物ナイフ、キッチンツールなどの研削、研磨、組み立て、梱包を行うとともに、月に約 500 万個の熱処理を行ってきました。 This is a walk through that room: what happens at each stage, what can go wrong, and what a buyer can reasonably ask to see.
Loading looks like labour and is actually process control.隣のブレードの影になったブレードは加熱が遅くなり、最終的には隣のブレードとは異なる構造になるため、高温のガスがあらゆる表面に到達するように、ブレードはブレード間に間隔をあけて吊り下げられたり置かれたりします。 The rack position in the furnace matters for the same reason: the front and the back of a chamber are never at precisely the same temperature.
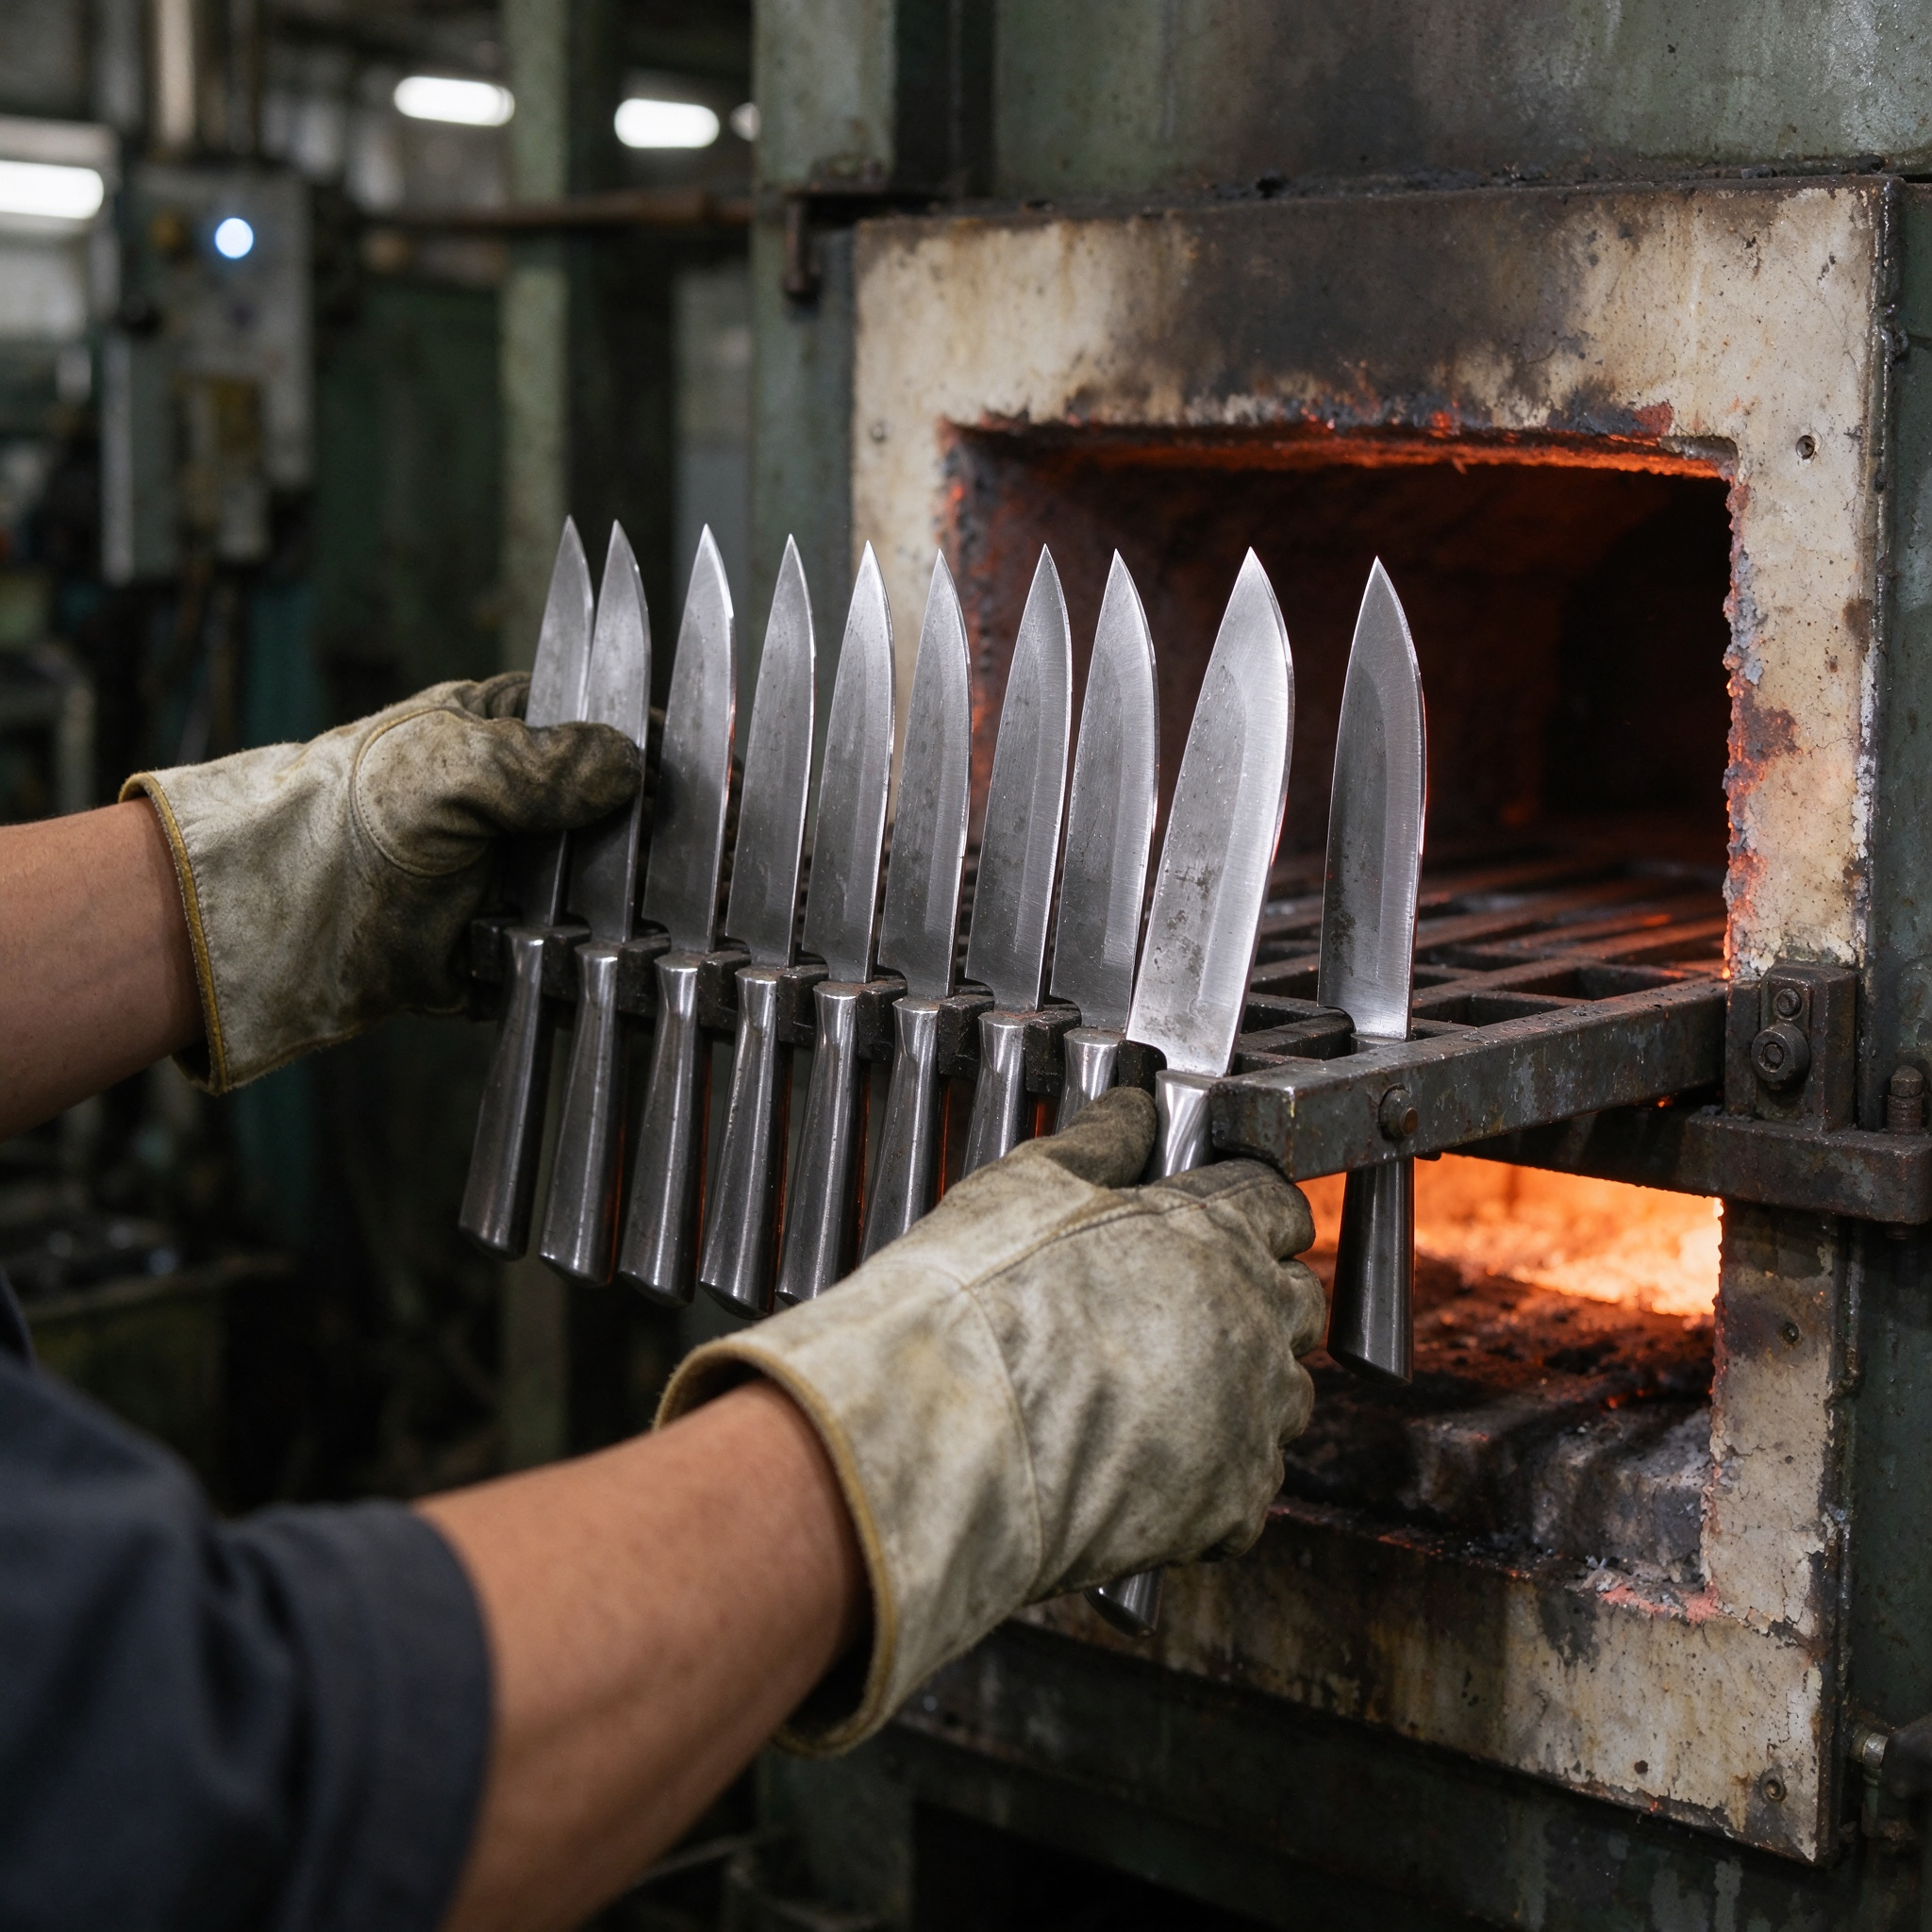
予熱は時間を節約するためにスキップされることが最も多い段階であり、購入者が実際に気づくであろう 2 つの問題、つまりひび割れと歪みを防ぐことができる段階です。薄い切片を温度まで上げると、エッジとスパインの間に急峻な温度勾配が生じます。背骨よりも先に刃先が膨張し、その結果生じる応力により刃が歪むか、最悪の場合、焼き入れ後にのみ現れる亀裂が生じます。段階的なランプのコストは数分かかり、バッチ全体が節約されます。
At temperature, the steel's structure transforms.包丁に一般的なマルテンサイト系ステンレスグレードの場合、その温度域はグレードと炭素含有量に応じて摂氏1,000度から1,050度の範囲にあり、変態が皮膚だけでなく中心部に到達するのに十分な時間、刃をそこに保持する必要があります。 Too short a soak gives a soft centre under a hard surface;浸漬時間が長すぎると結晶粒が成長し、焼き戻しでは修復できないほど鋼が脆くなります。
The atmosphere matters as much as the temperature.これらの温度では鋼が酸化し、厚いスケール層は見た目だけではありません。これは脱炭、つまり表面の炭素の損失を表しており、外皮が中心部よりも柔らかくなります。保護雰囲気、雰囲気制御された炉、または適切なラップが対策となり、目に見える結果として、炉から出てくるブレードは、激しい研削を行わなくても十分にきれいに仕上げることができます。
Quenching is the moment hardness is actually created, and the moment distortion is created too.ブレードは、柔らかい組織ではなくマルテンサイトを形成する変態範囲を通じて十分に速く冷却する必要がありますが、薄いエッジと厚いスパインが大きく異なる速度で冷却するほど激しく冷却する必要はありません。これらのグレードの通常の媒体はオイルです。 air or press quenching is used where distortion control matters more than maximum hardness.
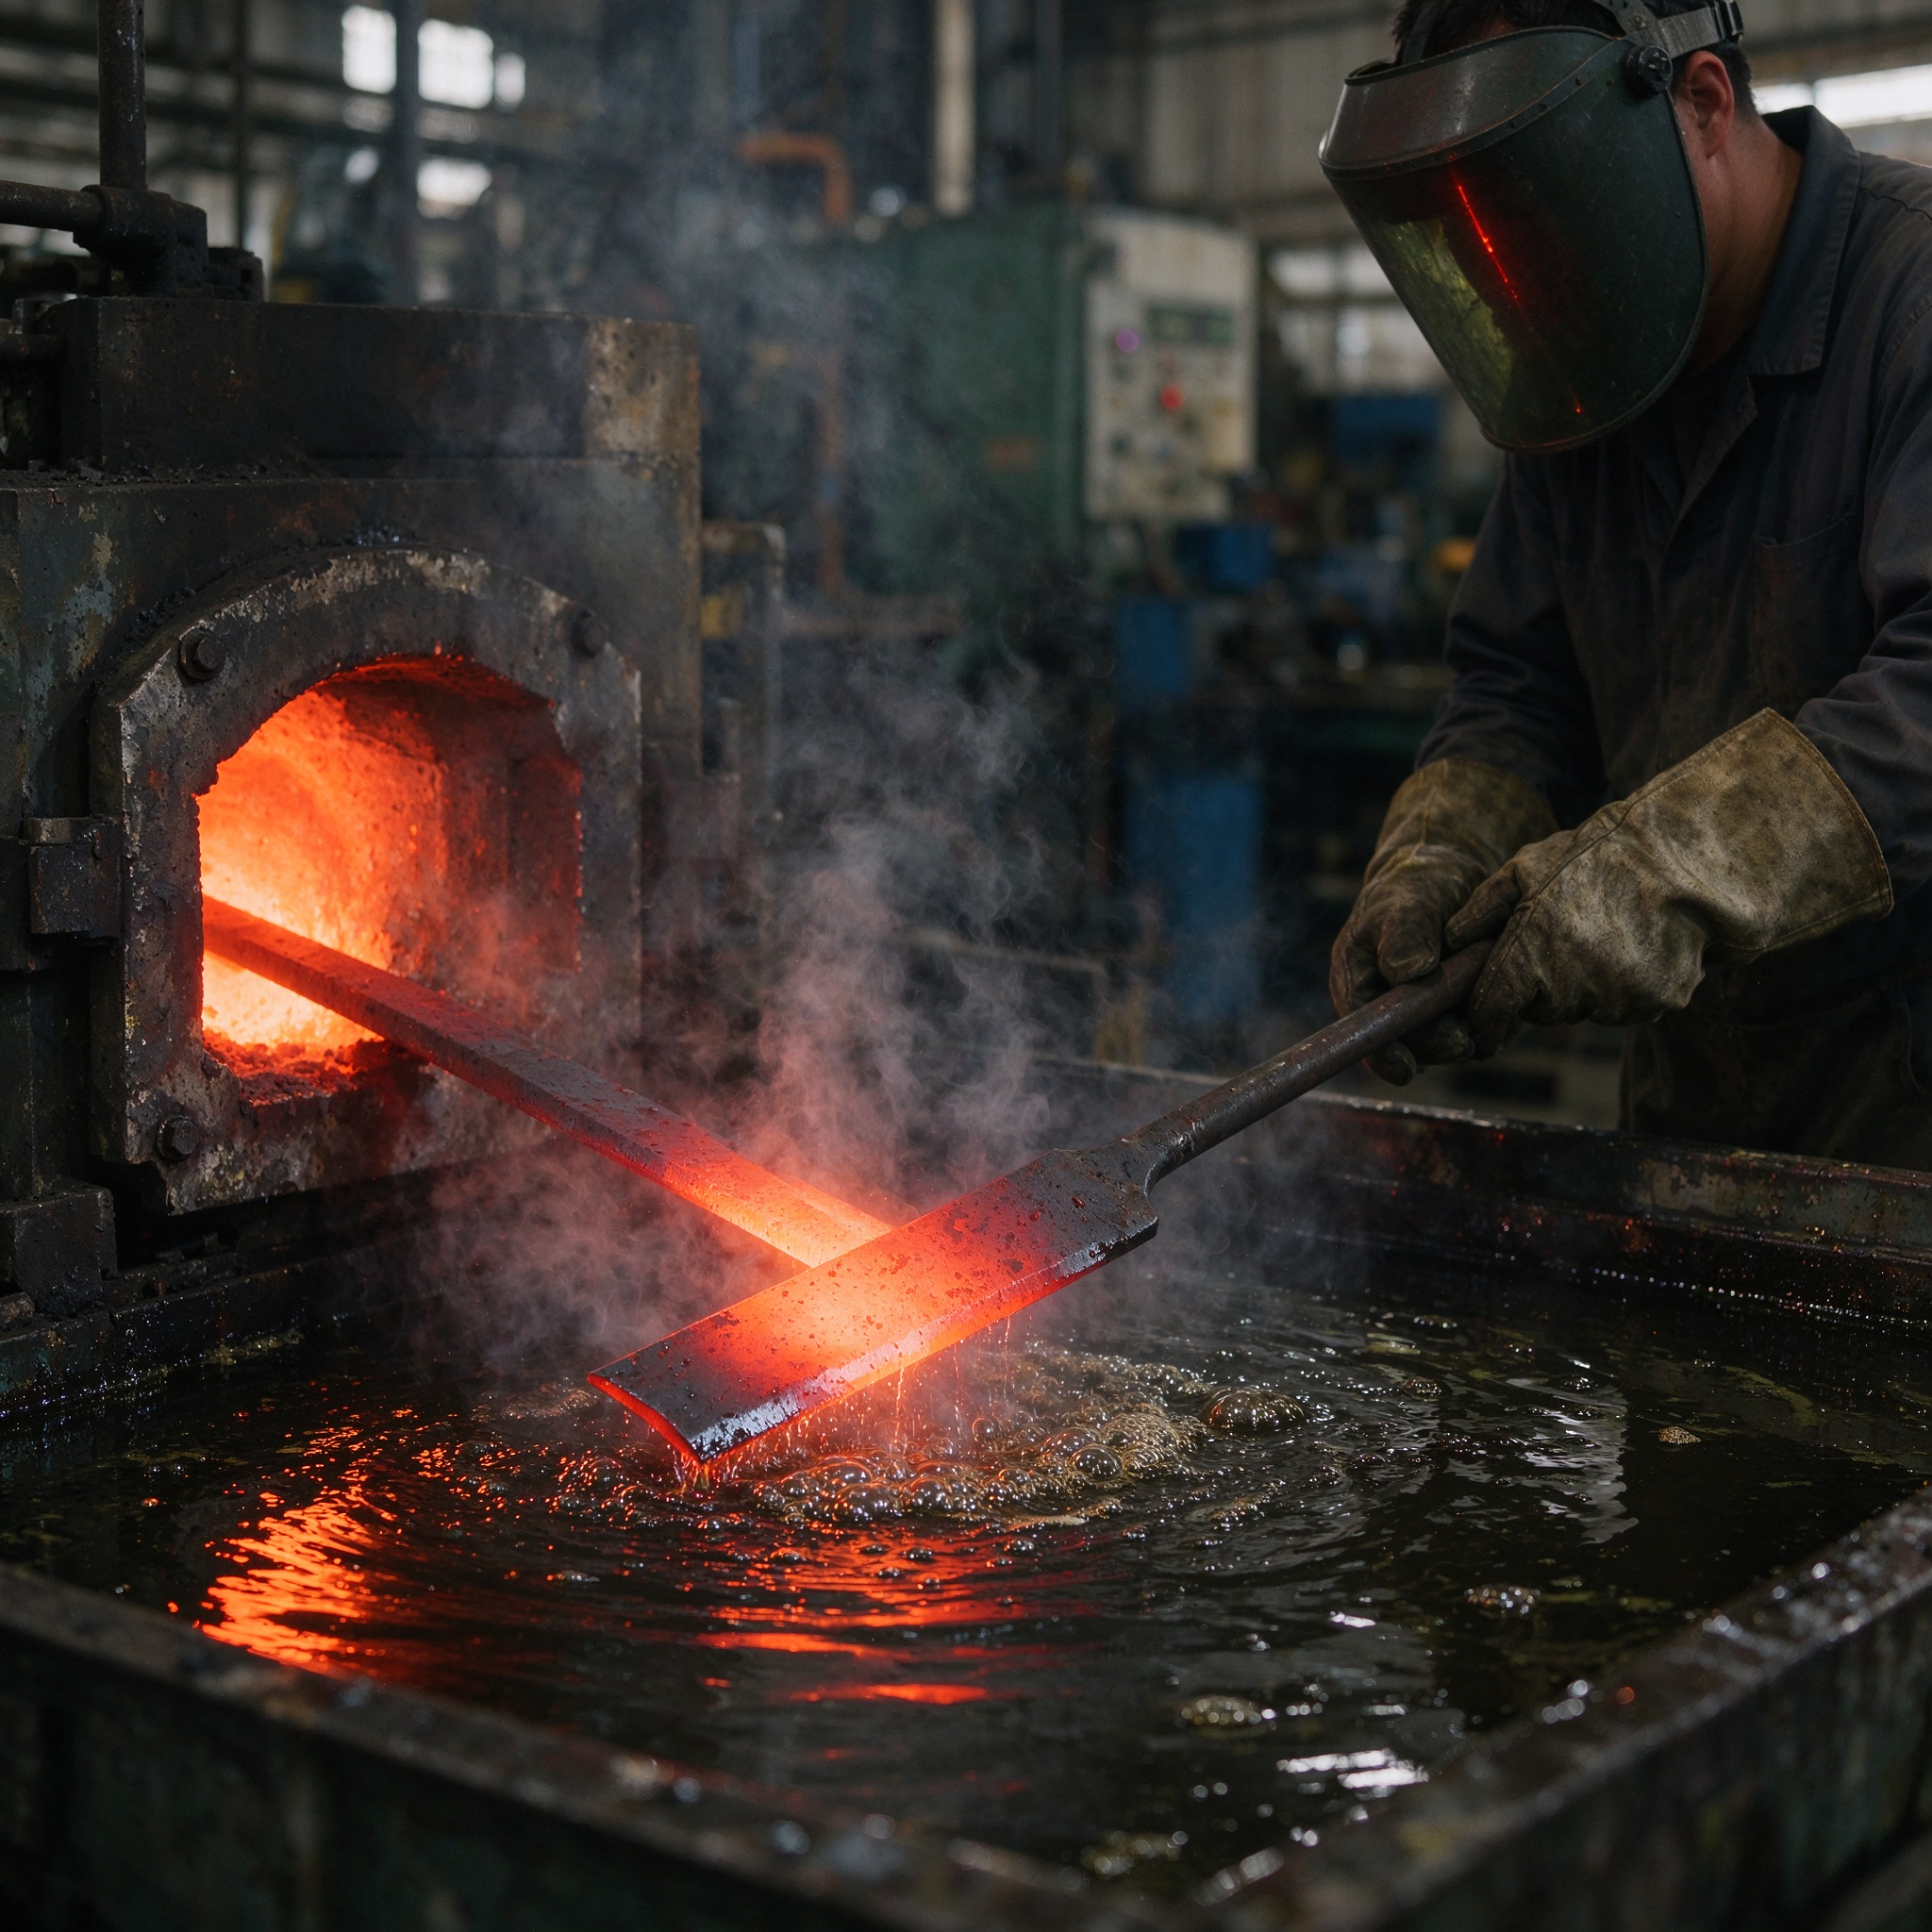
ここでは 2 つの変数が設定されますが、購入者と話し合うことはほとんどありません。 1 つ目はオイルの状態です。温度、撹拌、汚れはすべて冷却曲線を変化させます。また、オイル タンクがまったくチェックされていないと、シフトごとに硬度が一貫しなくなります。 The second is the transfer time between furnace and quench, which is measured in seconds.空中に 4 秒間滞在したブレードは、すでに必要な温度を失っています。
非焼戻しマルテンサイトは硬くて信頼性がありません。焼き戻しでは、刃をはるかに低い温度(キッチンカトラリーでは通常 150 ~ 200 度の範囲)に再加熱して刃を保持し、靭性と引き換えに若干の硬度を犠牲にしながら構造の内部応力を緩和します。このトレードが重要なポイントです。欠ける 58 HRC ブレードは、保持できる 55 HRC ブレードよりも価値がありません。
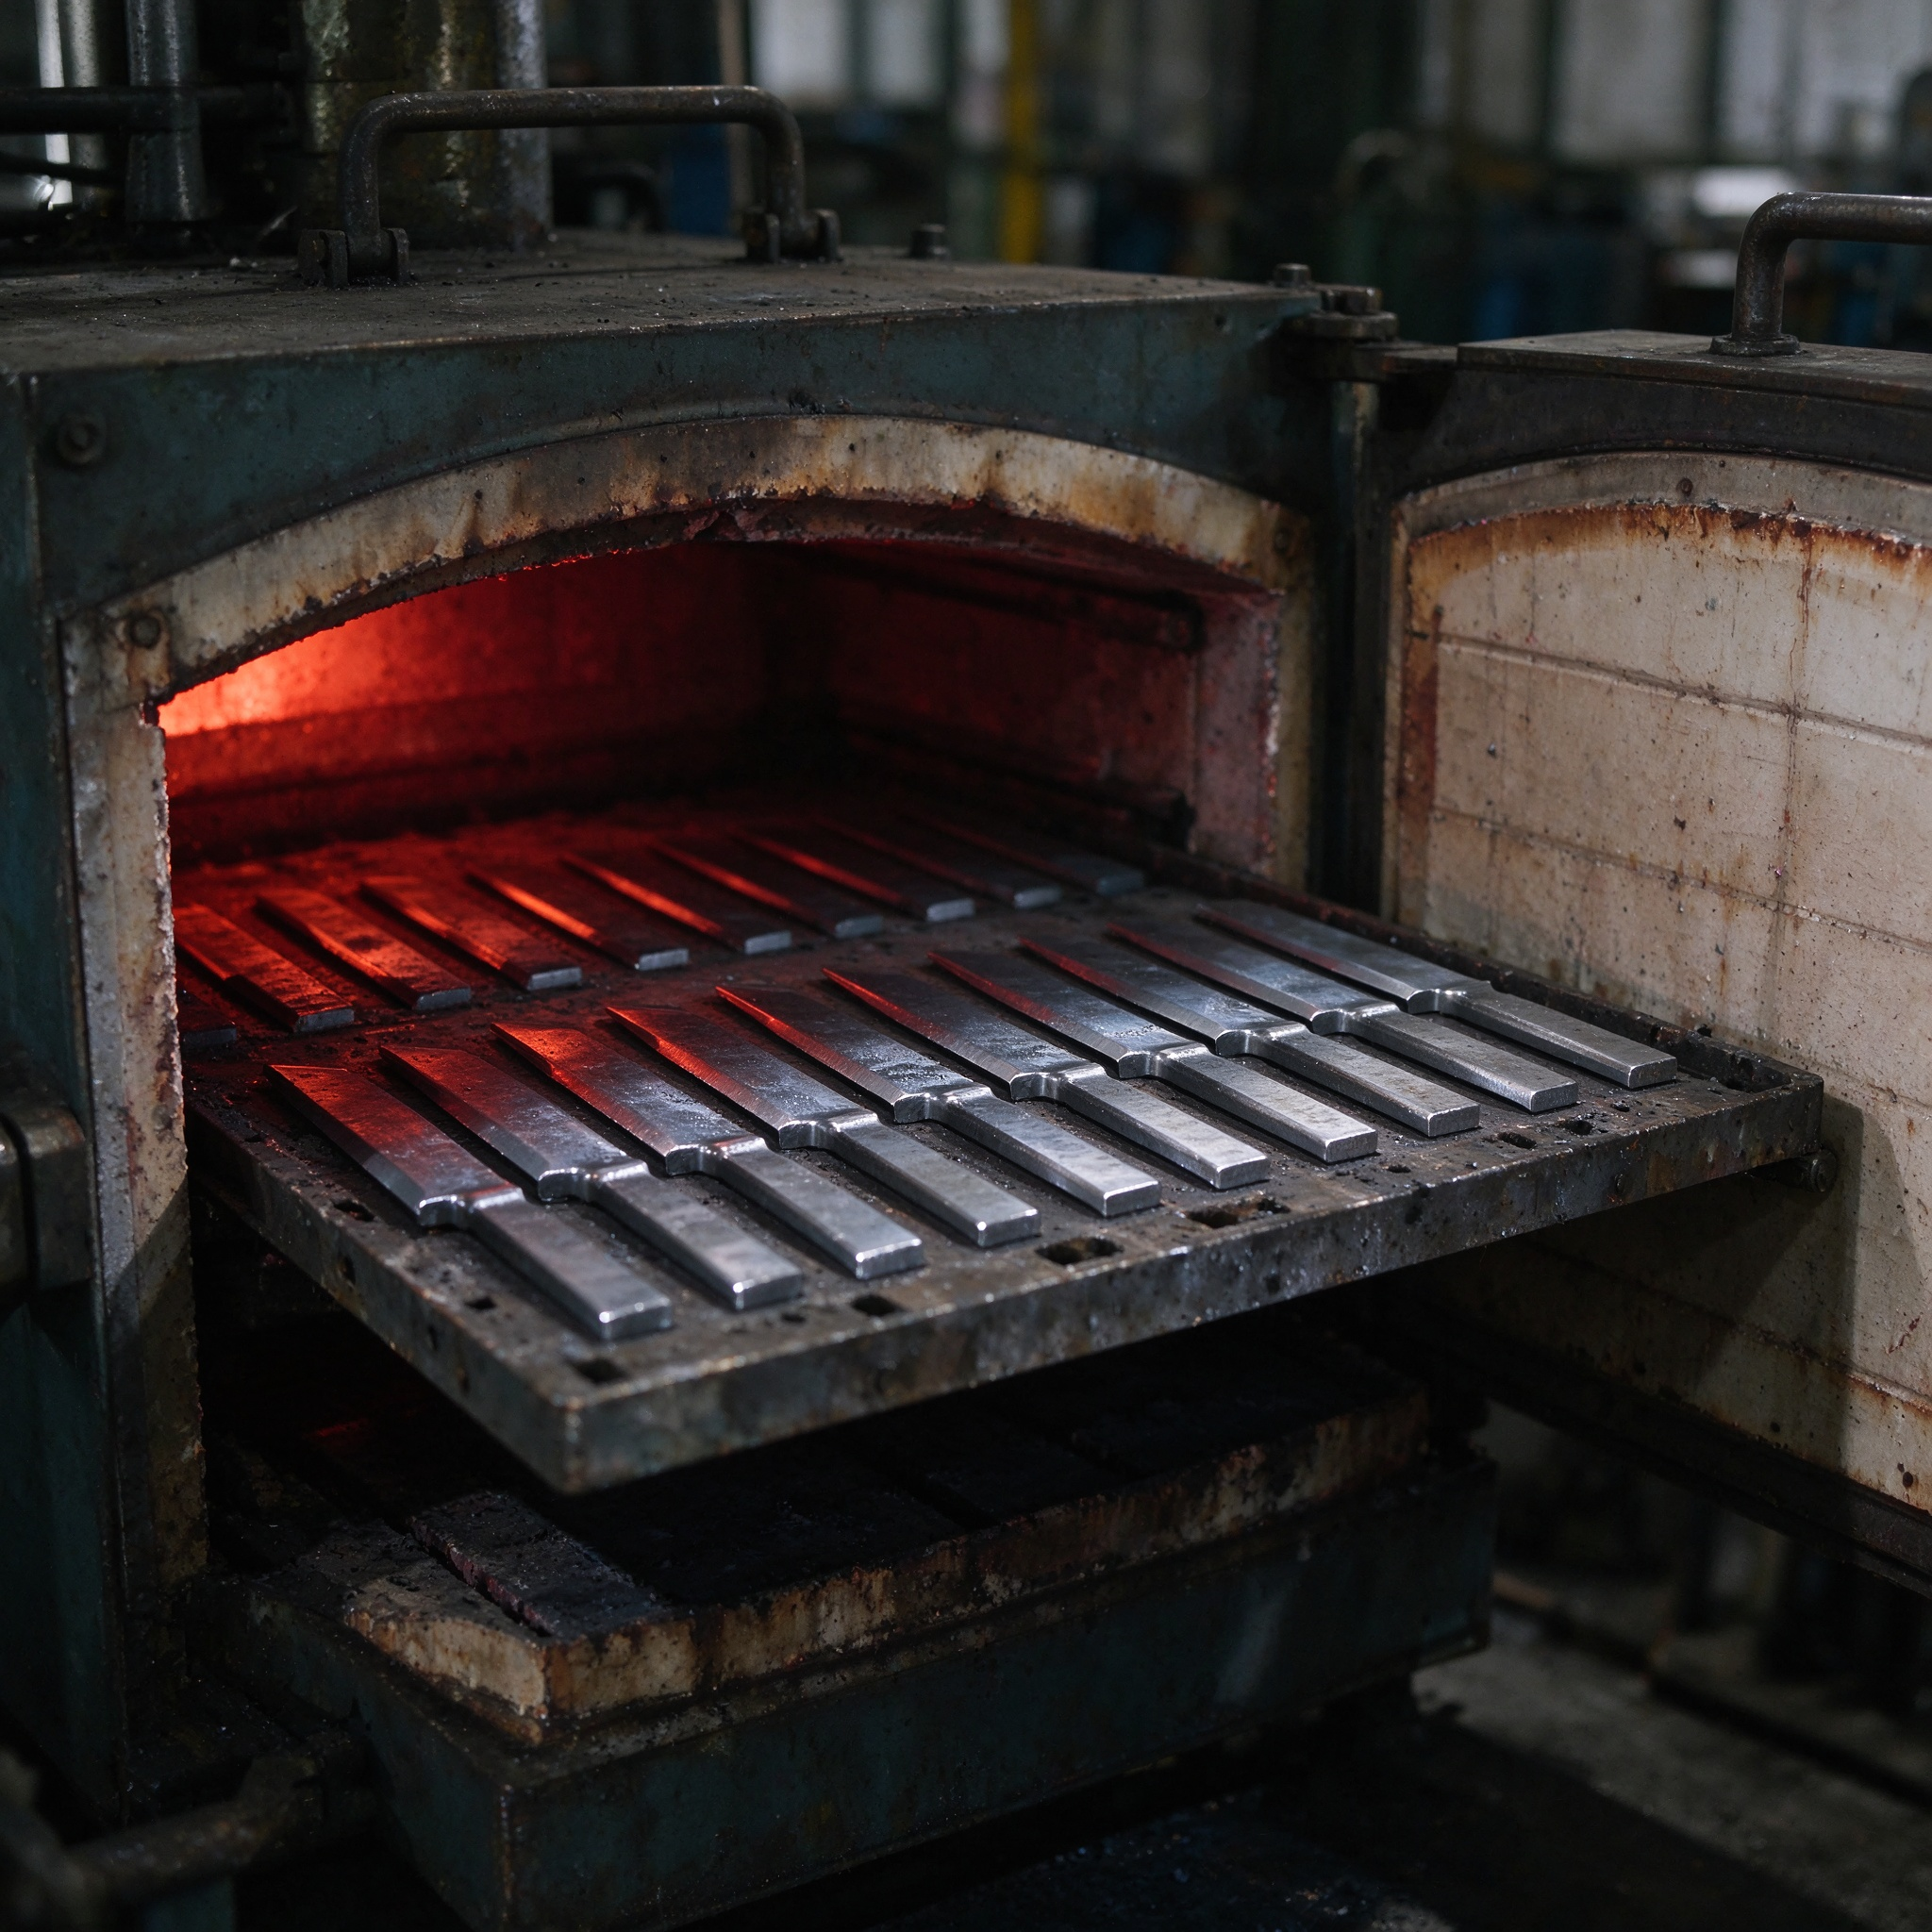
焼き戻しは多くの場合 2 回行われますが、その理由は儀式的なものではなく構造的なものです。最初のサイクルでは、焼入れ中に形成されたマルテンサイトが焼き戻されます。 2 番目のサイクルでは、最初のサイクルからの冷却中に変態する残留オーステナイトの一部を捕捉します。これがなければ、時間の経過とともに寸法と硬度が変化する不安定な領域としてブレード内に存在することになります。それぞれ 1 時間のサイクルが 2 回行われるのが一般的で、不一致によるコストに比べれば 2 番目のサイクルのコストはわずかです。
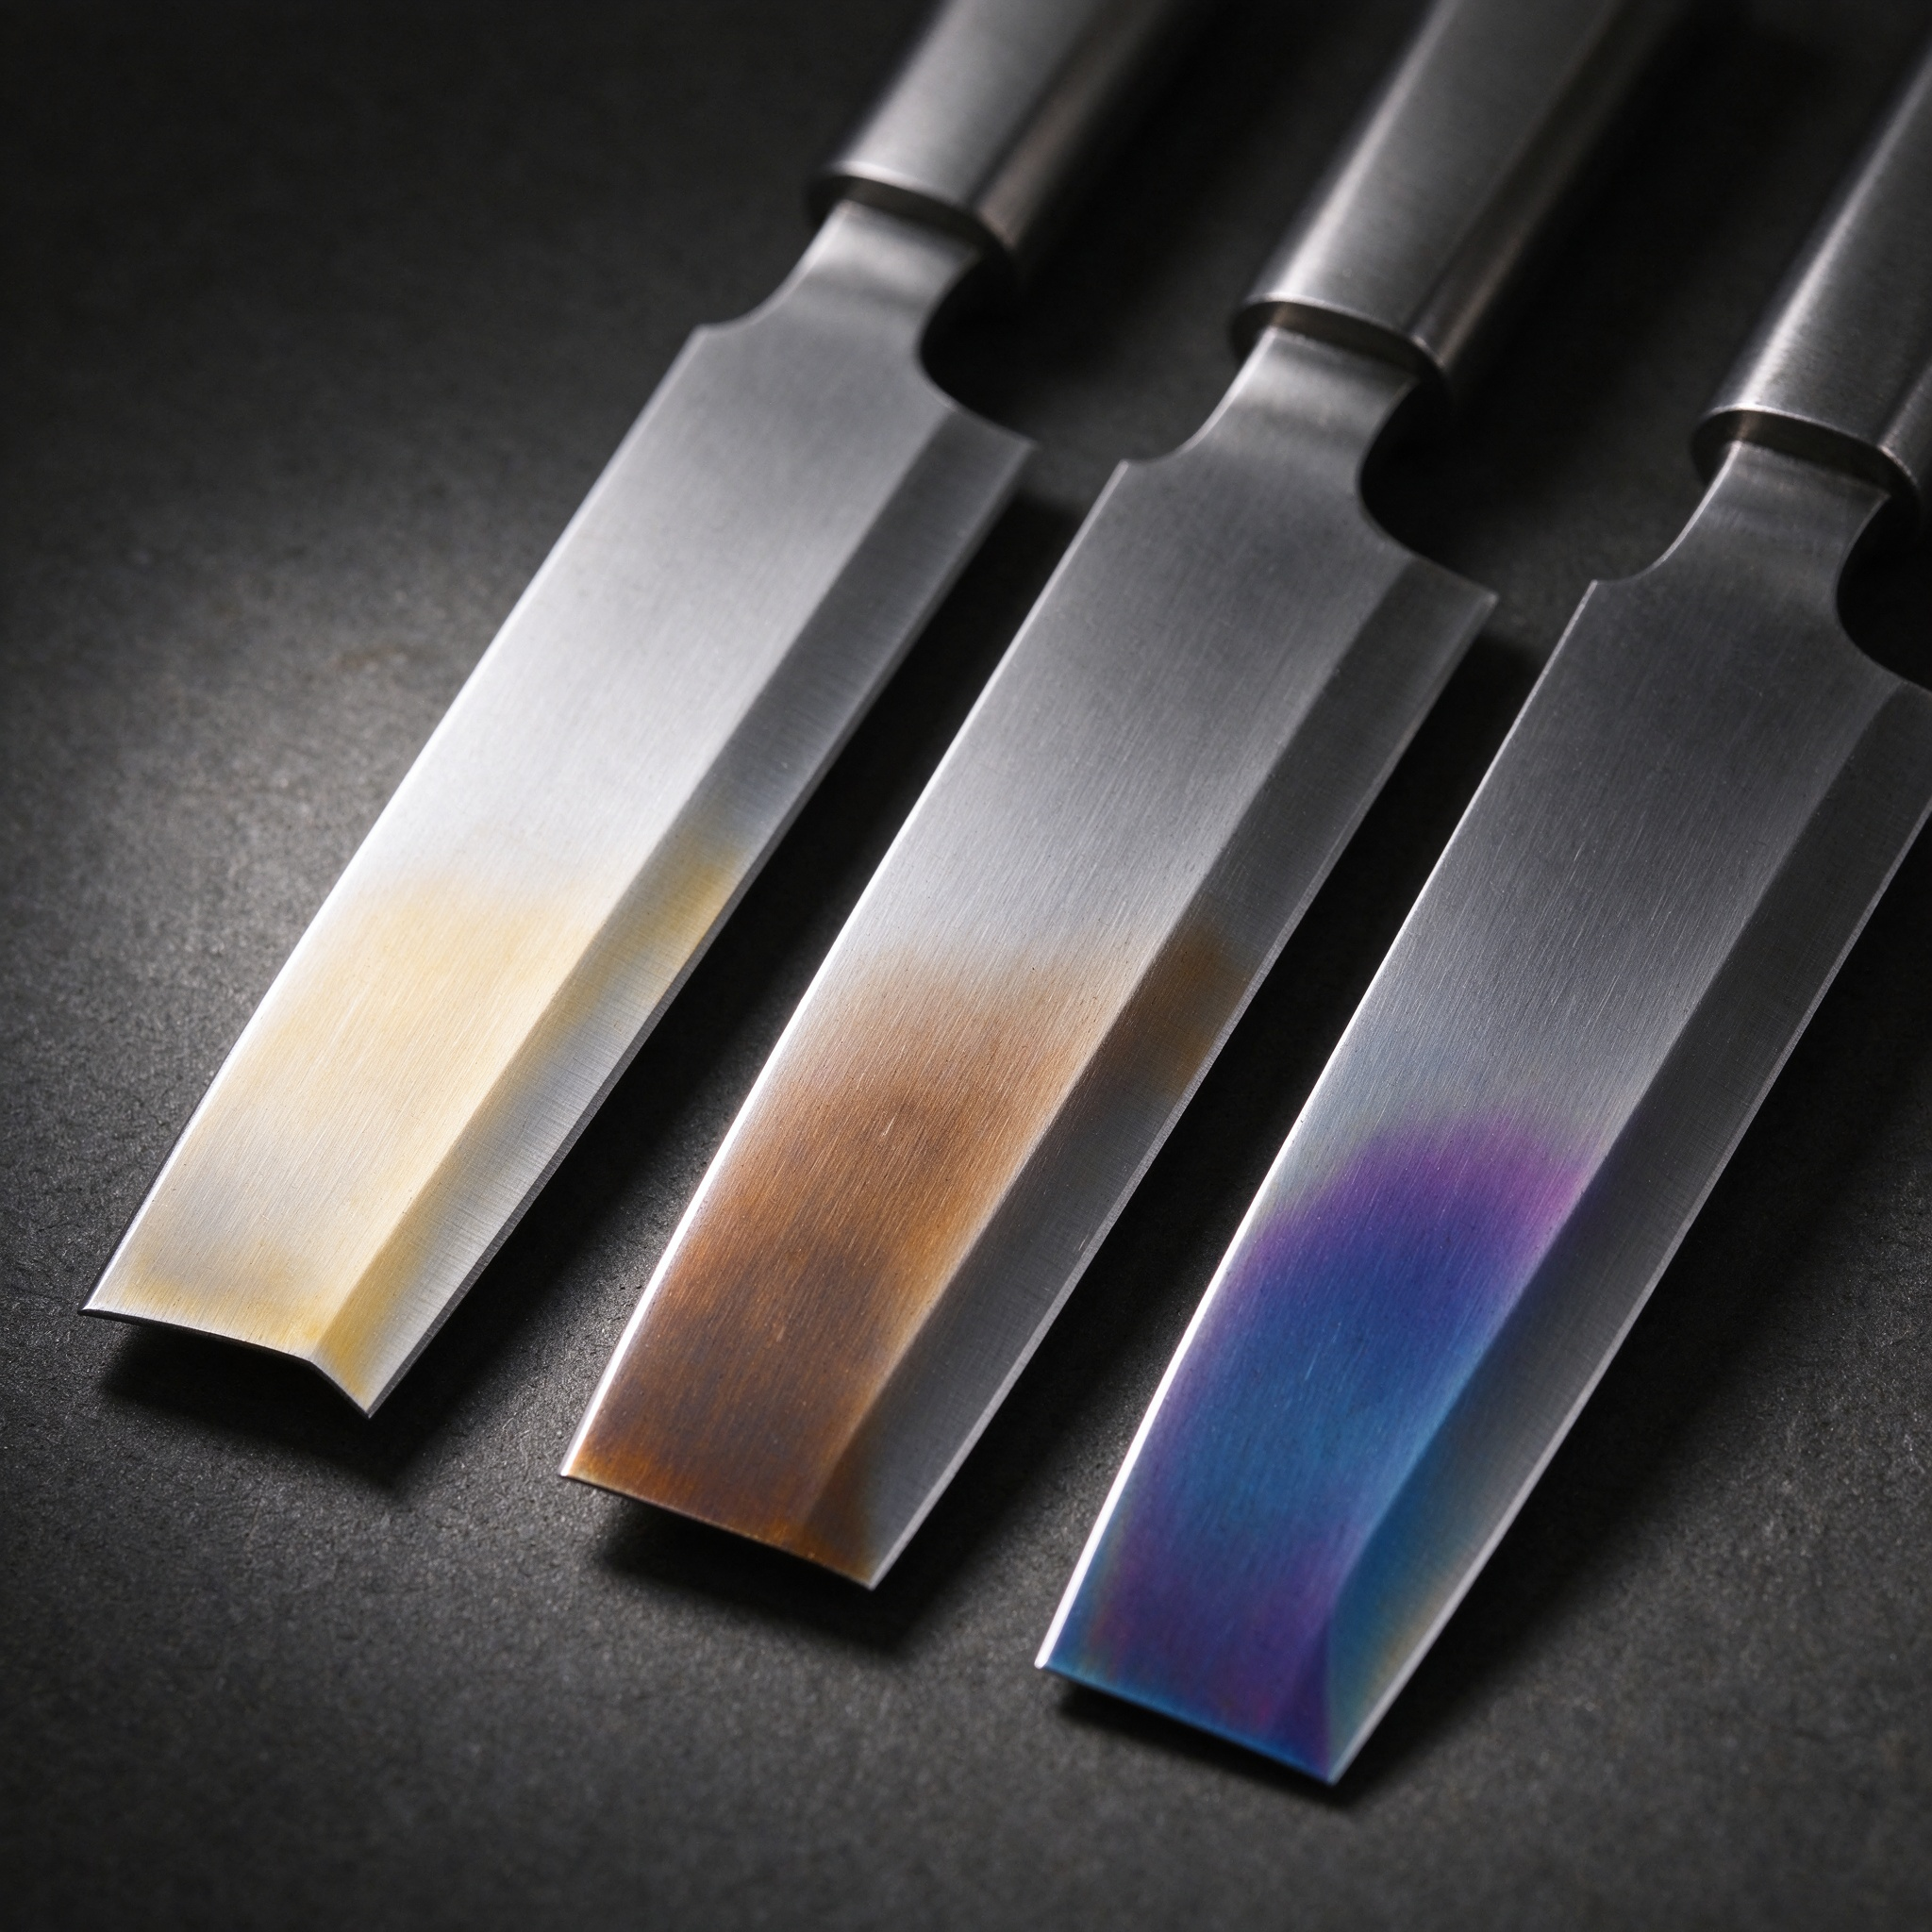
テンパーカラーは昔ながらの安価な温度計で、今でも健康チェックとして役に立ちます。焼き戻し範囲まで加熱された研磨された表面は、温度が上昇するにつれて、淡黄色、麦わら色、茶色、紫、青といった一連の色に酸化します。手順を知っているオペレーターは、ブレードが実際に意図した範囲で焼き入れされたか、それともオーバーショットしたかを一目で確認できます。
焼き入れは物を曲げます。負荷時に平らだったブレードはわずかに反って出てきますが、その量は形状、厚さの分布、および部品が焼き入れ中にどのように置かれているかによって異なります。したがって、矯正は正常な手順であり、欠陥ではありません。ブレードは平らな板に対してチェックされ、まだ焼き戻しが残っている間にプレスまたはソフトハンマーで修正されます。
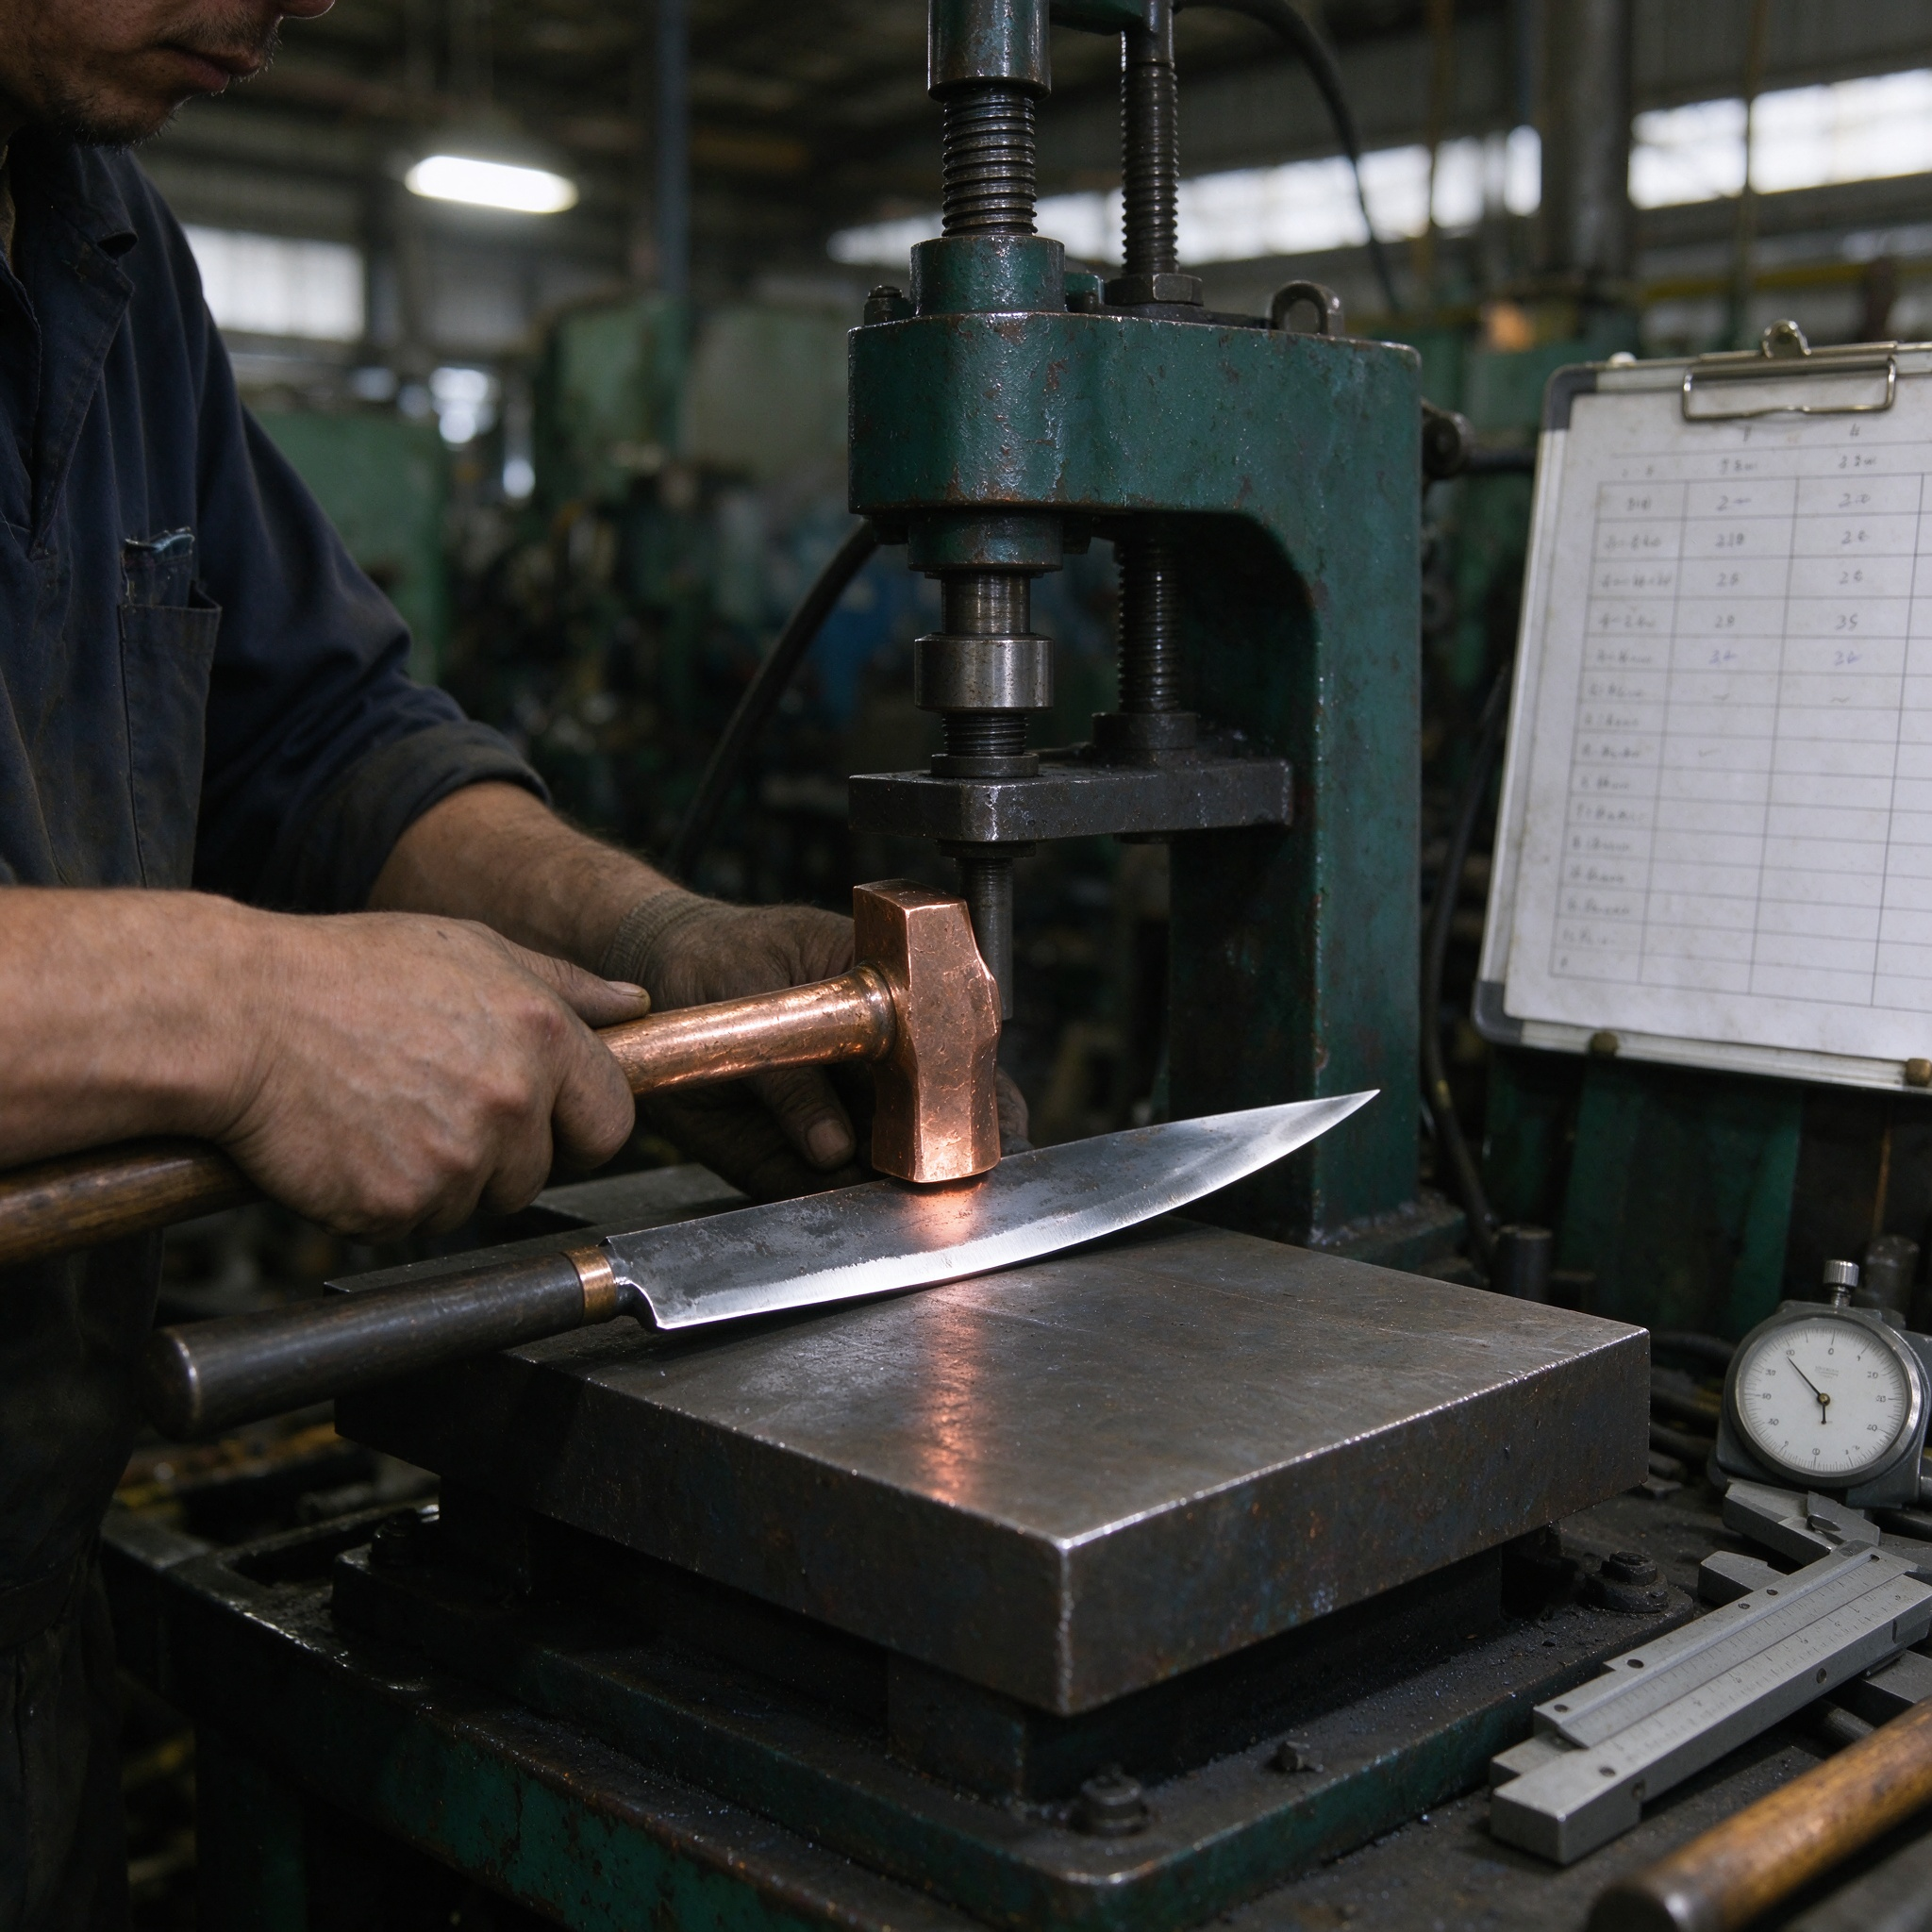
管理された工場と幸運な工場を分けるのは、矯正が測定および記録され、許容範囲内で修正できないブレードは研削に進められるのではなく廃棄されることです。隠れた応力を抱えてまっすぐになった刃は研削後に再び動き、顧客は工場ではなく棚でその歪みを見つけることになります。
硬度は数値であり、数値を測定することができます。実際には、チェックはベンチトップ硬度計を使用して、各バッチのサンプルに対して、テストクーポンの便利なコーナーではなくブレードを表す点、つまりエッジ付近、ブレードの中央、および形状が許す背の部分で使用され、表面とコアの差が平均化されるのではなく可視化されます。
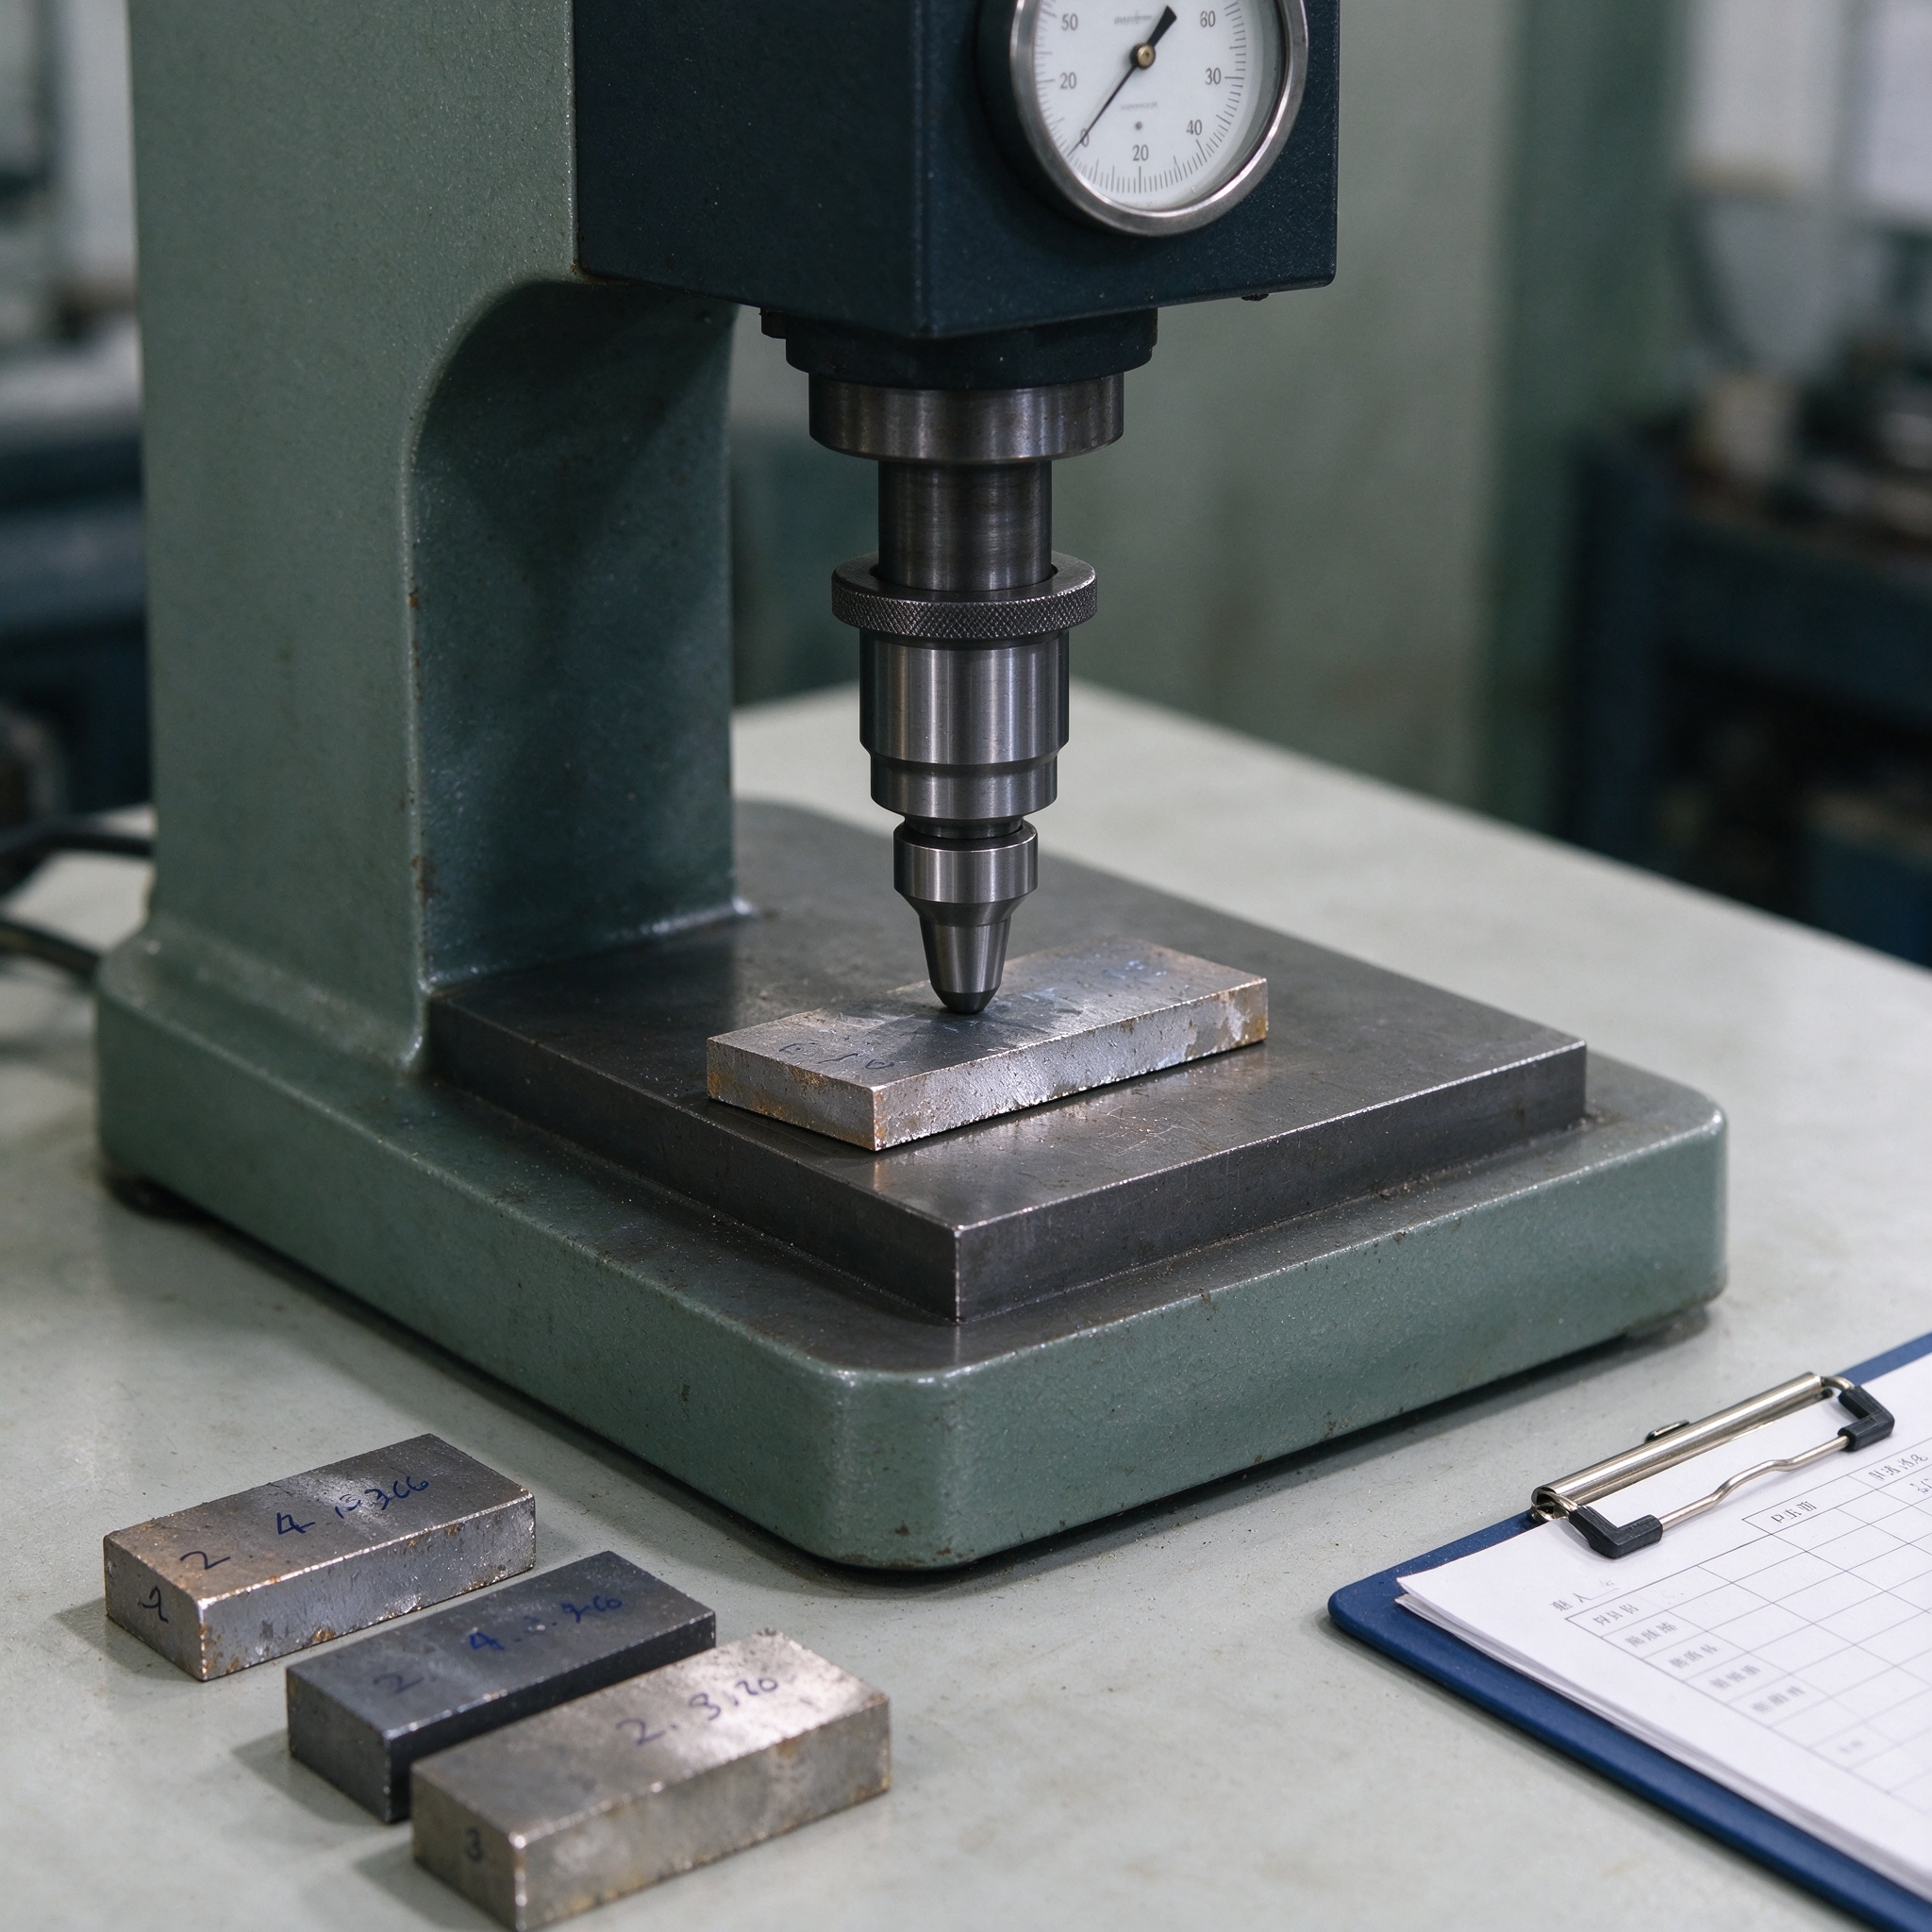
残りの半分は記録です。各積載物には、グレード、炉、サイクル、オペレーターのシフト、焼入れ浴、焼き戻しプログラム、硬度の結果など、独自のアイデンティティがあり、そのアイデンティティがブレードに従ってカートンに詰められます。顧客が 2 か月後にエッジが発生したと報告した場合、どのサイクルでエッジが発生したかという質問には答えがあり、そのサイクルが範囲内にあったかどうかという質問にも答えが得られます。
熱処理のアウトソーシングは一般的であり、バッチが柔らかくなってどの炉から来たのか誰も言えなくなるまで、うまく機能します。インサイトは焼き入れと焼き戻しのラインを同じ工場内で維持しており、牛刀、三徳包丁、パン切り包丁、果物ナイフ、キッチンツールなどの研削、研磨、組み立てを月産約500万本の生産能力で行っています。
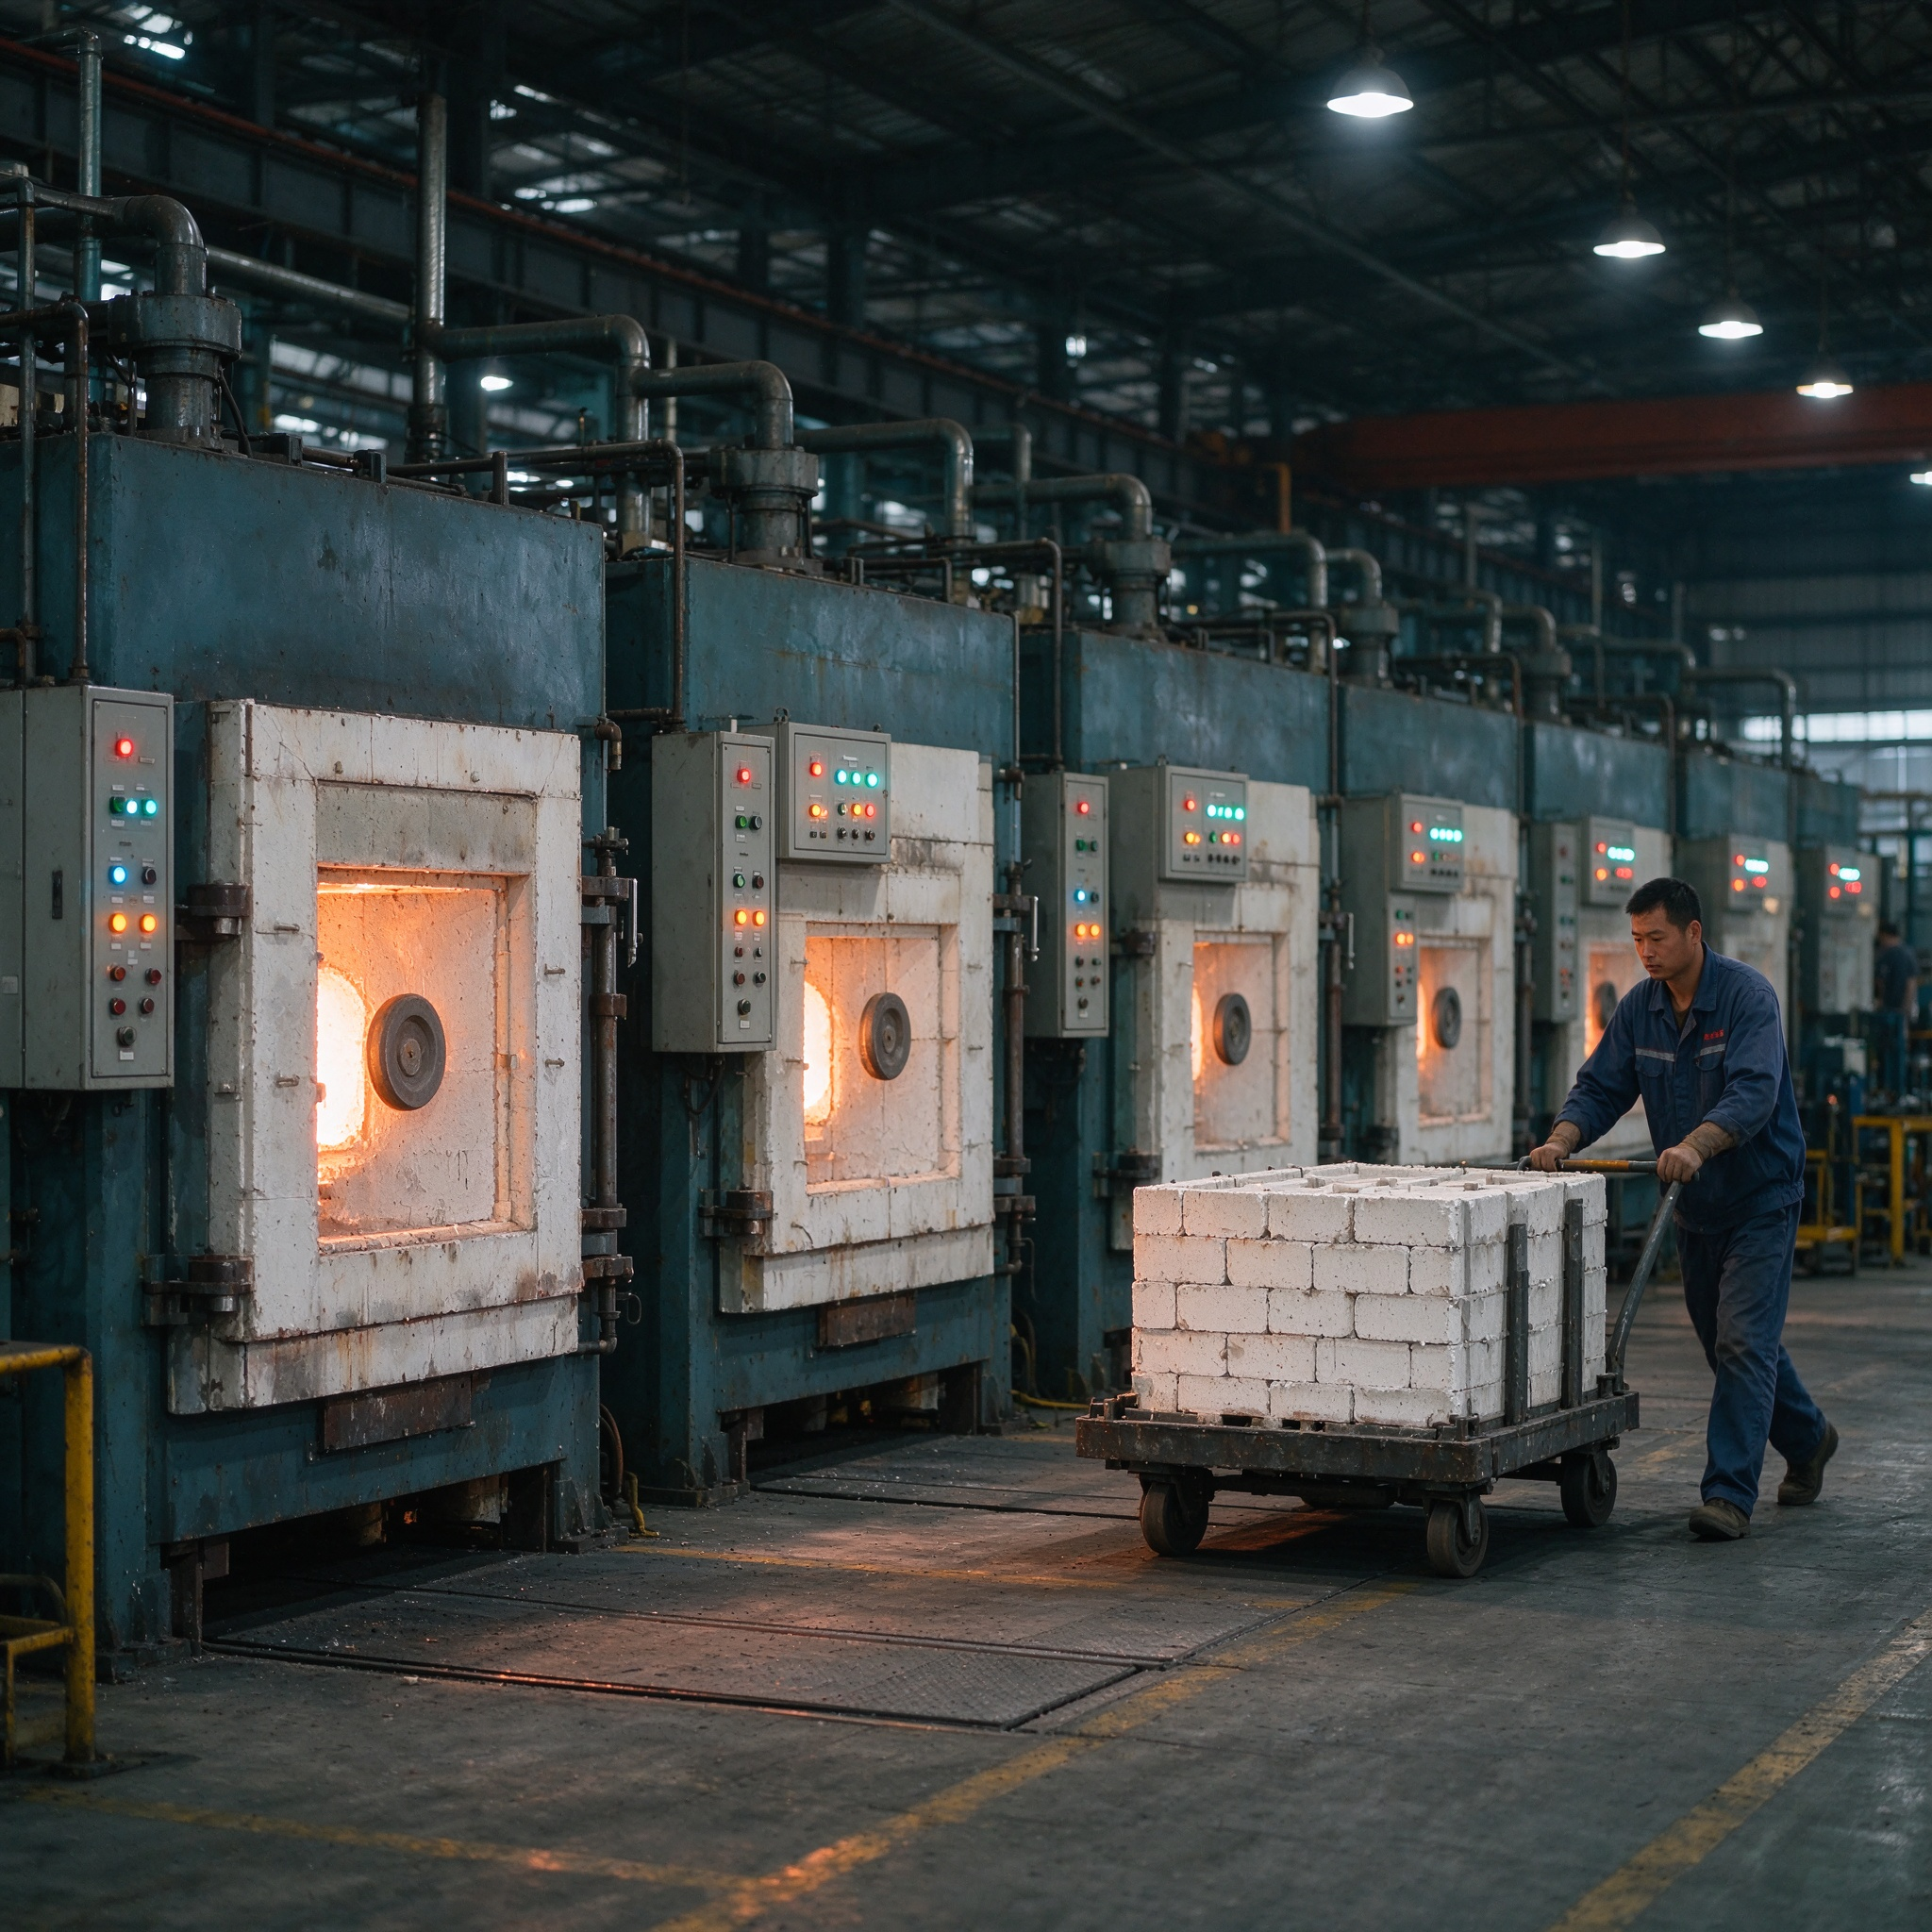
実際の利点はハンドオーバー制御です。砥石は焼き戻し炉から 20 メートル離れたところにあるため、熱処理を終えるエッジが砥石と接触するエッジとなり、その接触部分の温度はサイクルを記録したのと同じ品質システムによって制御できます。これは、堅さに関する質問が安心ではなくバッチ記録で答えられる理由でもあり、生産に関する 7 つのシステム (供給認定、工程内管理、倉庫保管、梱包、QC、出荷前検査、アフターセールス) がすべて同じ数値を指すことができる理由でもあります。
ほとんどの包丁の硬度は 54 ~ 58 HRC です。それより下では、エッジは通常のボード接触下で回転します。それを超えると、刃が研ぎにくくなり、骨や氷に対する耐性が低下します。適切な数は、グレード、刃の角度、ナイフの使用方法によって異なります。
最初のサイクルでは、焼入れ中に形成されたマルテンサイト内の応力が緩和されます。 2 つ目は残留オーステナイトを安定化させます。残留オーステナイトは後で変態し、ブレードの硬度と寸法が変化します。 1 つの長いサイクルよりも、2 つの短いサイクルの方が信頼性が高くなります。
不均一な加熱または冷却、非対称のブレード形状、初期の成形ステップで蓄積された応力。予熱、制御された急冷撹拌、および測定された矯正ステップによって管理されます。研磨後まで反りを隠すことはできません。
はい。購入者は、炉への装填方法、急冷セットアップ、焼き戻しプログラム、硬度サンプリング、バッチ記録を確認でき、合意された期間に合わせて自社のラボでテストされたサンプル バッチをリクエストできます。 Insight は、OEM および ODM プログラムのためのこの種の訪問を長年にわたって主催してきました。
硬度を約束ではなく記録された特性として扱うことで、グレードごとに定義されたサイクル、間隔規律に基づいた炉の負荷、オイルの状態チェック、バッチごとの固定点でのサンプリング、およびカートンへのブレードの追跡を行うバッチの識別が行われます。 Volume only stays consistent when the process is written down.


